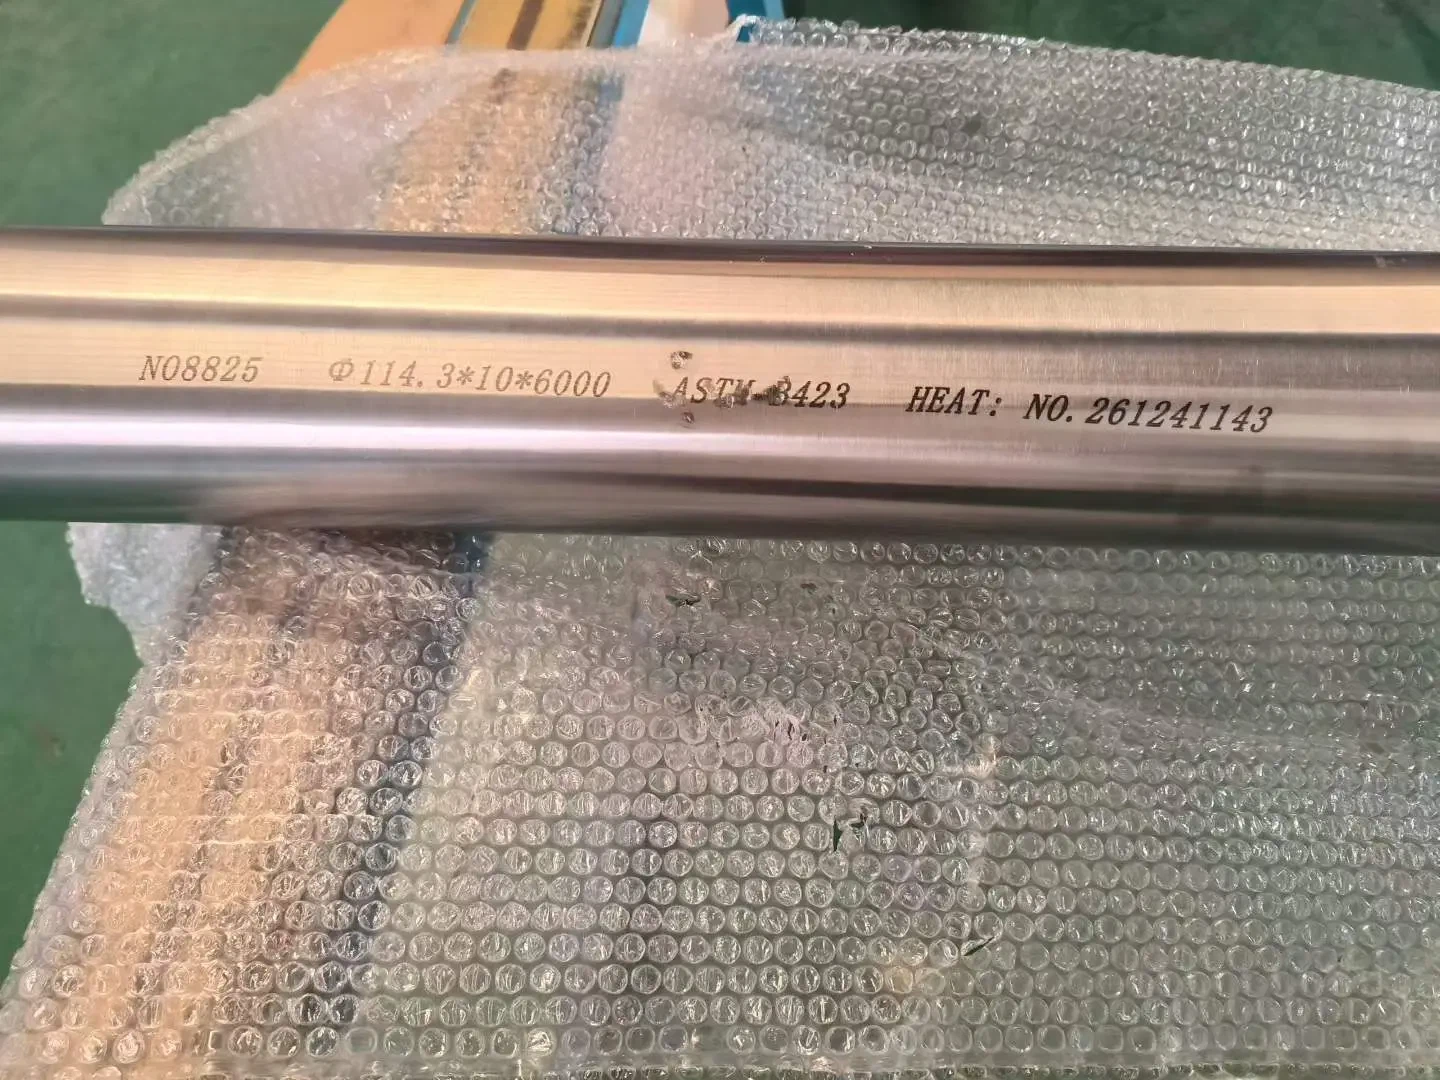
Eine nahtloseEdelstahlrohrist genau das, was sein Name andeutet - ein Rohr ohne Längsschweißnaht, das durch Bohren eines Lochs durch einen massiven Barren und anschließendes Formen dieser hohlen Hülle zu einem fertigen Rohr hergestellt wird. Dieser einzige Unterschied in der Art und Weise, wie sie hergestellt werden, ist der Grund, warum nahtlose Rohre die anspruchsvollsten Dienste in den Bereichen Öl und Gas, Stromerzeugung, Wärmetauscher und Luft- und Raumfahrt dominieren. Dieser Artikel zeichnet den Weg vom Vollstab zum fertigen Rohr nach, erklärt die Metallurgie hinter seiner Leistung und zeigt, wie Käufer überprüfen können, dass sie ein echtes nahtloses Produkt erhalten.
1. Wo nahtlose Rohre in die Lieferkette passen
In der Wertschöpfungskette von Stahlrohren befindet sich ein nahtloses Rohr zwischen dem Rohmaterial und dem fertigen Rohrbauteil:
Massiver runder Billet → Nahtloses Rohr → Fertiges rohrförmiges Produkt(Armaturen, U--Rohre, Instrumentierungsleitungen)
Geschweißte Rohre beginnen mit einem flachen Band oder Blech, das gerollt und entlang einer Längsnaht verbunden wird. Nahtlose Rohre hingegen beginnen mit einem massiven Rundstab und entfernen Material, um die Bohrung zu erzeugen. Das Ergebnis ist ein komplizierterer Verformungsweg, eine strengere metallurgische Kontrolle und - zwangsläufig - höhere Herstellungskosten. Es handelt sich um einen der technisch anspruchsvollsten Bereiche der Rohrindustrie, und genau diese Schwierigkeit verschafft ihm einen Platz in Systemen, in denen ein Ausfall keine Option ist.
2. Umwandeln eines Vollbarrens in ein Hohlrohr
Die Herstellung eines rostfreien nahtlosen Rohrs umfasst zwei große Arbeitsgruppen: eine heiße Stufe, die den Hohlraum erzeugt, und eine kalte Stufe, die Präzision und eine verfeinerte Mikrostruktur liefert.
Hot Piercing - der Mannesmann-Prozess
Der runde Barren wird zunächst auf ca. 100 g erhitzt1200 Gradum es plastisch zu machen. Anschließend wird es zwischen zwei konische Walzen geführt, die im Kreuzwinkel angeordnet sind und mit hoher Geschwindigkeit rotieren. Die kombinierte Druck- und Scherwirkung erzeugt eine starke innere Zugspannung in der Mitte der Stange und öffnet einen Hohlraum, der dann über einen Lochdorn geführt wird. Das Ergebnis ist eine grobe Hohlschale -. Die Wandstärke und der Durchmesser sind noch nicht genau, aber das Rohr ist strukturell entstanden.
Bei rostfreien Sorten weist diese heiße Schale noch eine Kaltverfestigung und eine grobe Kornstruktur auf und muss daher vor der Endbearbeitung konditioniert werden.
Kaltziehen und Kaltpilgern - Präzisionsbearbeitung
Nach dem Durchstechen wird die Hohlschale durch Kaltverformung auf Endmaß gebracht, wobei durch eine Zwischenlösungsglühung auch die mechanischen und Korrosionseigenschaften wiederhergestellt werden:
| Verfahren | Wie es funktioniert | Was es liefert |
|---|---|---|
| Kaltziehen | Das Rohr wird durch eine konische Matrize (oft über einen Dorn) gezogen, um Durchmesser und Wand zu reduzieren. | Gute Maßhaltigkeit und Oberflächengüte; Die Wandtoleranz ist etwas größer als beim Pilgern. |
| Kaltes Pilgern(Kaltwalzen) | Eine hin- und hergehende, gerillte Matrize rollt das Rohr schrittweise gegen einen konischen Dorn. | Engste Toleranzen (bis ca. ±0,05 mm), sehr dichte Mikrostruktur, verbesserte mechanische Leistung. |

3. Warum ein hoher -Druckdienst nahtlose Anforderungen erfordert
In einem dickwandigen Zylinder unter Innendruck ist die Spannung nicht gleichmäßig verteilt. Den Klassiker nutzenLamé-Gleichung, die Umfangsspannung am Radius r beträgt:
σθ = [ Pi · ri² / (ro² − ri²) ] · [ 1 + (ro² / r²) ]
wo Piist Innendruck, rider Innenradius, roder Außenradius.
Die wichtigste Erkenntnis: Die Innenwand trägt deutlich höhere Belastungen als die Außenwand.Eine Schweißnaht ist eine Zone mikrostruktureller Heterogenität - unterschiedlicher Kornströmung, möglicher Einschlüsse, lokaler Härteschwankungen. Unter hohem Druck wird diese Heterogenität zu einem Spannungskonzentrator, und eine lokale Verstärkung kann die Rissbildung an der Naht auslösen.
Ein nahtloses Rohr ist metallurgisch isotrop und entlang seines Umfangs homogen, sodass sich die Spannung gleichmäßig verteilt und das Bruchrisiko an der Innenwand stark abnimmt. In Öl- und Gas-, Nuklear-, Luft- und Raumfahrt- sowie Verteidigungssystemen mit Null-Fehlertoleranz ist dieser Vorteil nicht optional -, sondern eine Spezifikationsanforderung.

4. Was treibt die Kosten nahtloser Rohre an?
Nahtlose Rohre kosten aus strukturellen Gründen mehr als geschweißte Rohre der gleichen Qualität:
Materialform Premium- Nahtlos beginnt mit runden Knüppeln, die in der Regel teurer sind als flache Streifen, die für geschweißte Rohre aus derselben Legierung verwendet werden.
Materieller Verlust- Durchbohren verwirft die Mitte des Knüppels als Schrott; Kaltwalzen und Ziehen von Beschnittköpfen und -enden. Typischer Ertrag:nahtlos 75–80 %gegengeschweißt ~97 %.
Energie und Beizen- Jeder Kaltdurchgang erfordert Lösungsglühen und Entzundern (Beizen/Passivieren für Edelstahl), wodurch sich die Wärmebehandlungszyklen, Strom- und Chemikalienkosten vervielfachen-.
Mehrere Operationen- Durchstechen, mehrere Kaltdurchgänge, Glühen, Richten, Testen und Endbearbeiten fügen Schritte hinzu, die bei einer Schweißlinie größtenteils übersprungen werden.
5. So erkennen Sie gefälschte „nahtlos“ geschweißte Rohre
In einigen Märkten werden geschweißte Rohre geschliffen und poliert, um die Naht zu verbergen, und dann als nahtlose Rohre verkauft. Zwei praktische Feldchecks helfen:
Wand-Dicke Exzentrizität
Geschweißte Rohre werden aus Flachband hergestellt, sodass ihre Wandung am Umfang äußerst gleichmäßig ist.
Echte nahtlose Rohre weisen normalerweise eine leichte Exzentrizität auf, da der Dorn beim Lochen versetzt wird.
Wenn vier-Punktwandmessungen um den Umfang herum abweichenweniger als 0,01 mm, handelt es sich bei dem Rohr höchstwahrscheinlich um ein getarntes geschweißtes Produkt.
Säure-Ätzmetallografischer Test
Schneiden Sie eine Querschnittsprobe aus und ätzen Sie sie etwa 10 Minuten lang.
Geschweißtes Rohr:Aufgrund des mikrostrukturellen Kontrasts erscheint in der Schweißzone eine schwache Längslinie.
Echt nahtloses Rohr:einheitliche Farbe und Struktur rundherum - keine Nahtlinie.
FAQ
F: Sind nahtlose Edelstahlrohre immer stärker als geschweißte Rohre?
A: Nicht in der absoluten Festigkeit - ein gut-geschweißtes Rohr der gleichen Güteklasse hat eine ähnliche Grundfestigkeit. Nahtlos überzeugt durch Gleichmäßigkeit der Belastung und das Fehlen einer Naht als potenzielle Bruchstelle, was bei hohem Druck und Ermüdung am wichtigsten ist.
F: Warum müssen nahtlose Edelstahlrohre zwischen den Durchgängen geglüht werden?
A: Kaltbearbeitung härtet Edelstahl aus und kann zur Ausfällung von Chromkarbiden führen. Durch Lösungsglühen werden sie aufgelöst und sowohl die Duktilität als auch die Korrosionsbeständigkeit wiederhergestellt -, die für die im Korrosionsbetrieb eingesetzten austenitischen und Duplexgüten unerlässlich sind.
F: Kann ich mit dem bloßen Auge zwischen nahtlos und geschweißt unterscheiden?
A: Nicht zuverlässig auf einer polierten Oberfläche. Verwenden Sie die Wandexzentrizitätsprüfung oder, definitiv, einen Säureätz-Querschnittstest.
F: Welche Normen gelten für nahtlose Edelstahlrohre?
A: Zu den allgemeinen ASTM-Spezifikationen gehören:A312 (austenitisches nahtloses Rohr),A213(Kessel-/Überhitzerrohre),A269(Instrumentierungs-/Serviceröhren), A789/A790 (Duplex und Superduplex).